

 型号:BZT-STENTER-EQUIP
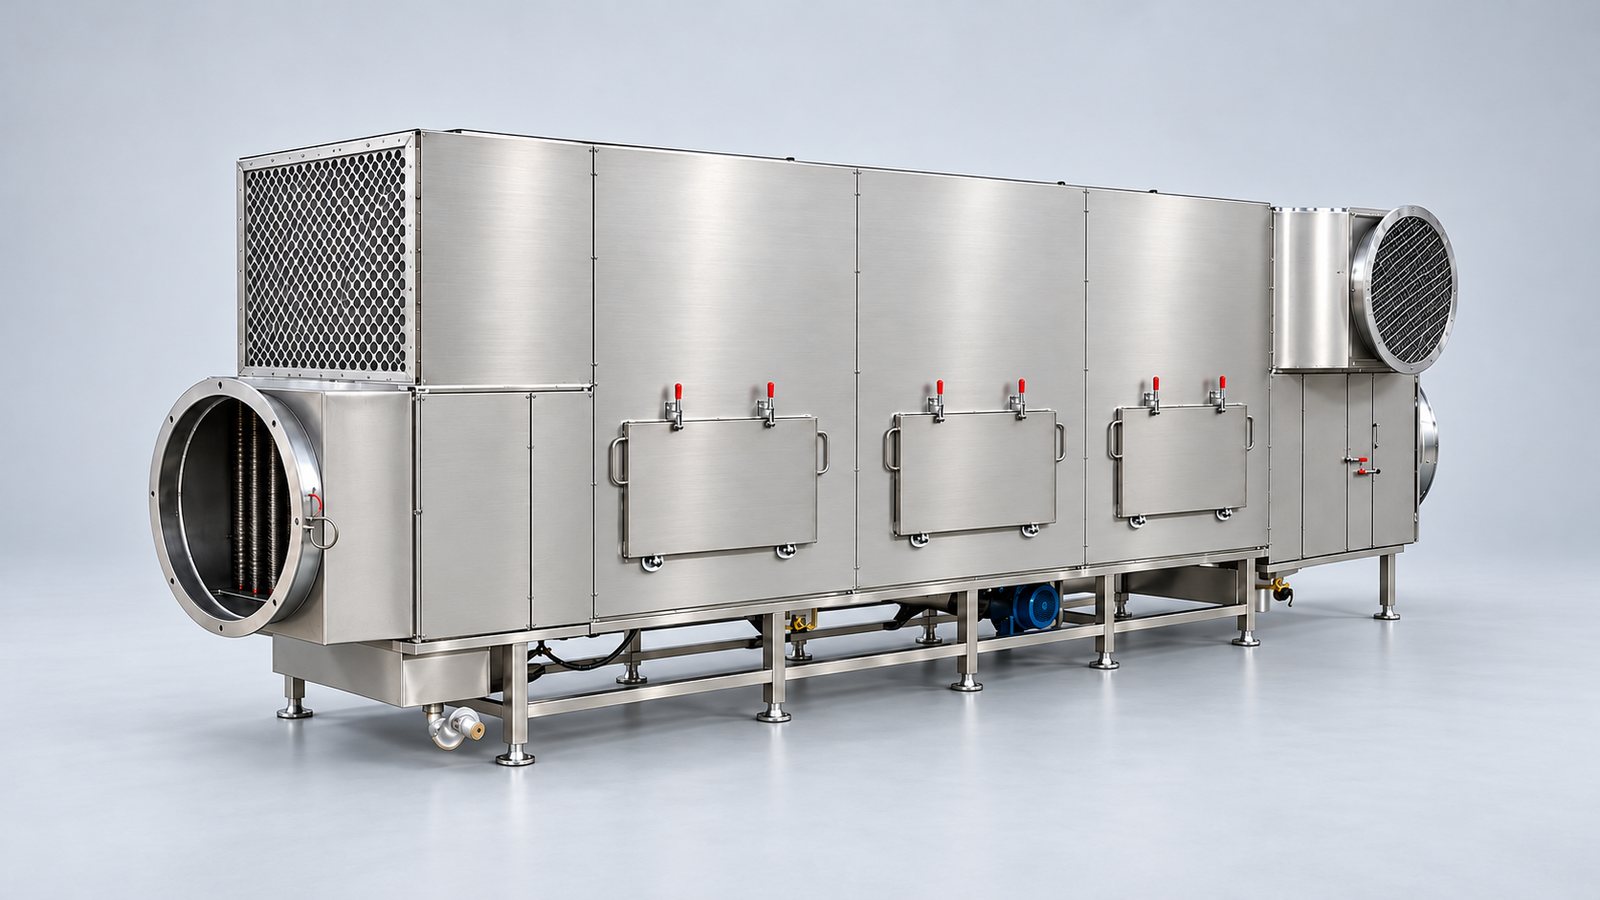
冷却起始段窑体顶部,整体式换热器分组安装。
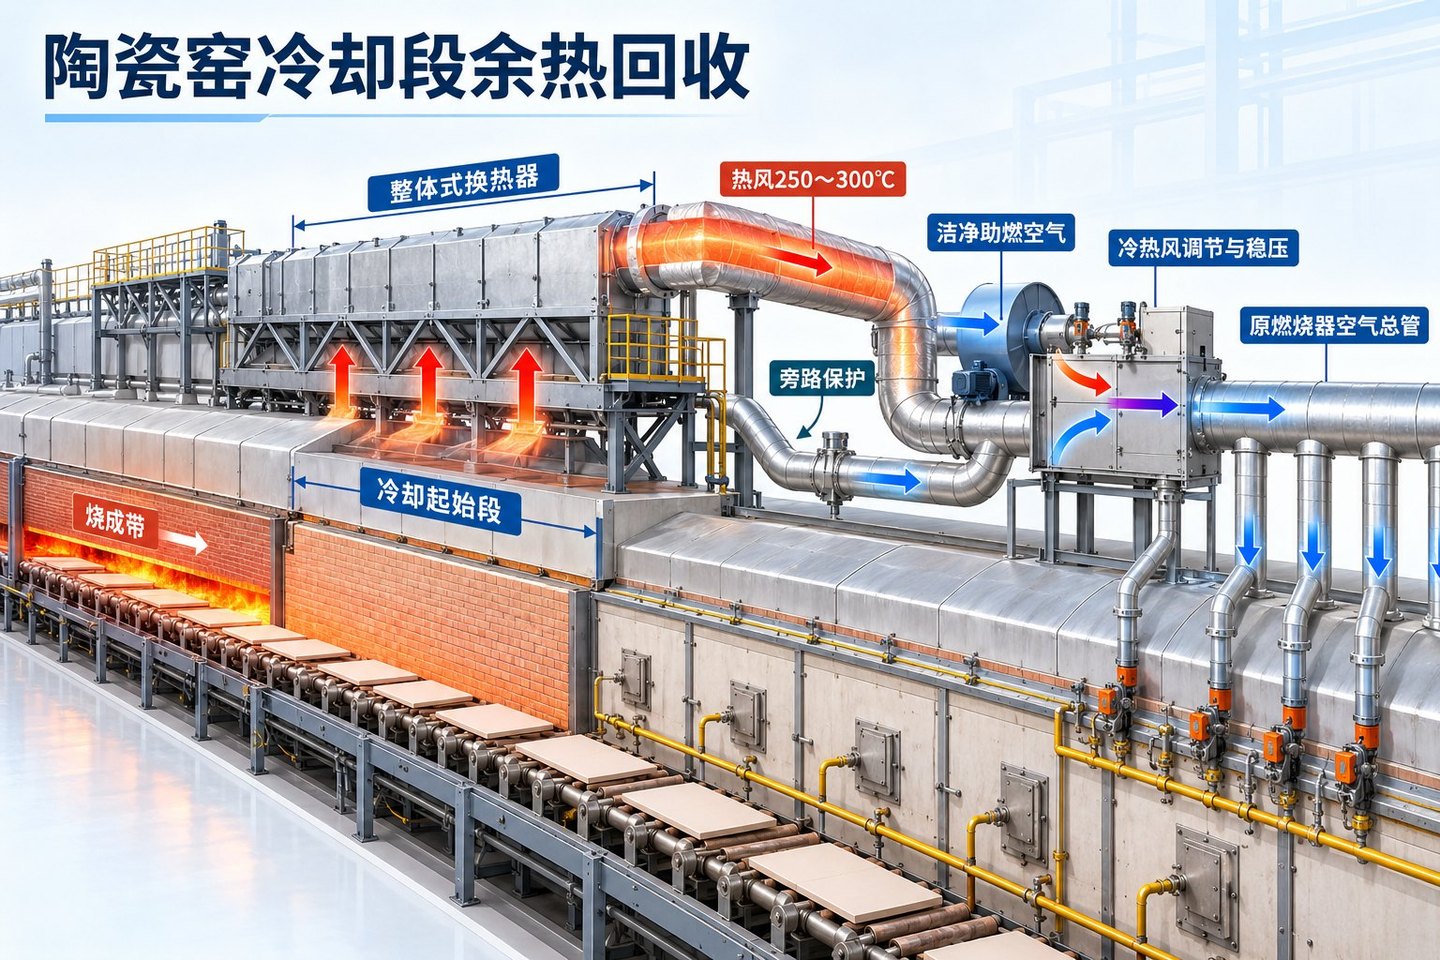
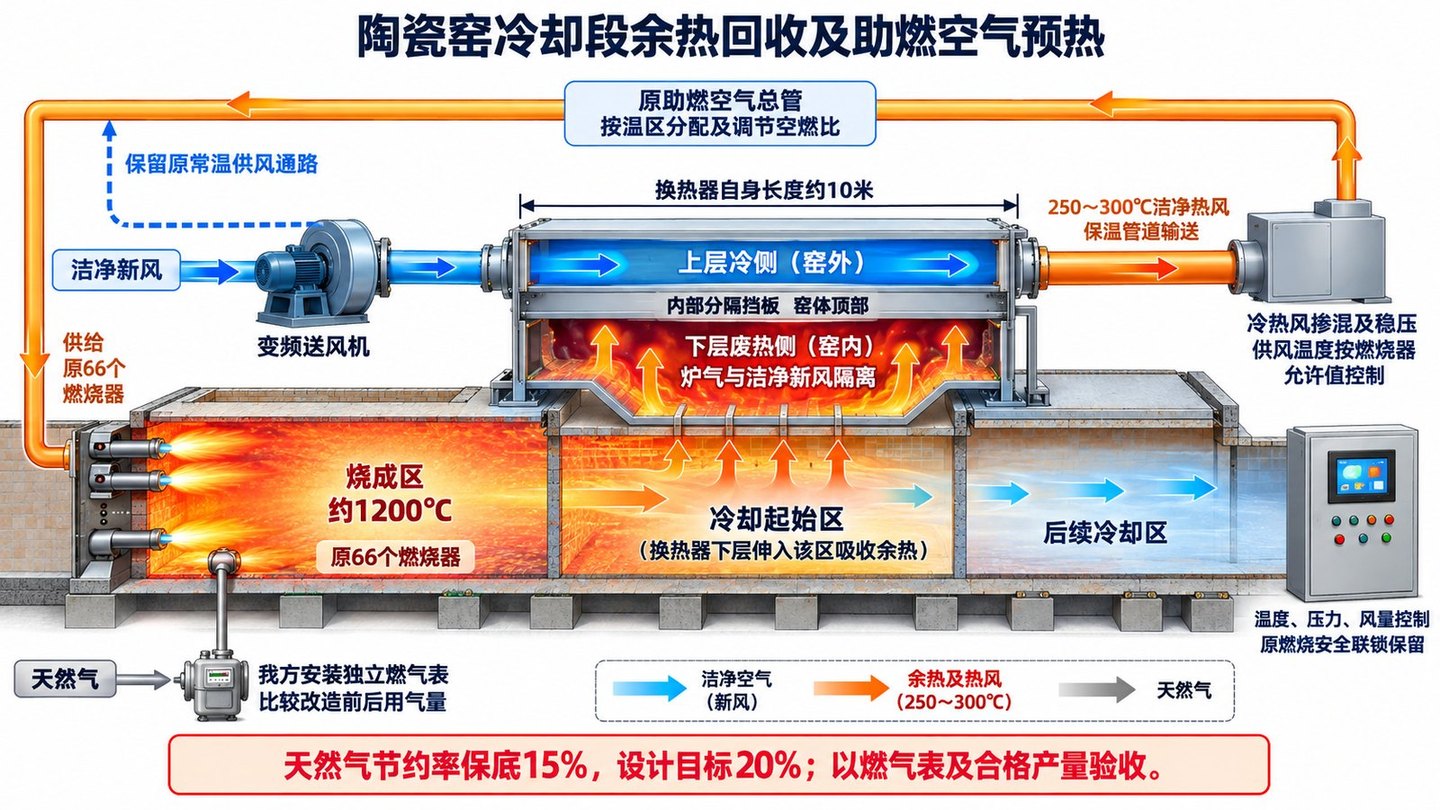
利用陶瓷窑冷却起始段余热预热洁净助燃空气,配置整体式换热器、保温风管、冷热风调节及安全联锁。
产品型号
按工况定制发布时间
2026-11-02企业性质
浏览次数
详细介绍
利用陶瓷窑冷却起始段余热预热洁净助燃空气,配置整体式换热器、保温风管、冷热风调节及安全联锁。
冷却起始段窑体顶部,整体式换热器分组安装。
预热洁净助燃空气,经调温和稳压送入原空气总管。
独立燃气表结合合格产品产量,比较单位产品耗气。
依据2026年10月《陶瓷窑冷却段余热回收及助燃空气预热项目技术及报价方案》整理。针对单条陶瓷窑,在产品完成烧成后进入的冷却起始段回收余热,用于降低原燃烧系统加热常温助燃空气的负荷。改造应保持原产品运行路径、烧成温度和冷却工艺稳定。
工艺路线为:洁净新风 → 工作送风机 → 整体式换热器 → 保温热风管道 → 冷热风调节及稳压 → 原燃烧器空气总管。洁净空气隔着换热壁吸收冷却段热量;窑内气体不进入助燃空气系统,天然气仍通过独立管路在原设计位置与空气混合。
| 项目 | 本地方案中的配置 | 工程确认点 |
|---|---|---|
| 主机长度与取热区 | 整体式换热器自身长度约10米 | 位于冷却起始段,避开产品空间和火焰直接冲刷 |
| 分腔布置 | 上层冷侧在窑外,下层废热侧伸入窑内 | 分隔、密封、支撑、保温和热膨胀补偿 |
| 主机出口热风 | 目标250~300℃ | 燃烧器入口温度另由冷热风调节,限于原部件允许范围 |
| 助燃供风 | 该方案按温区分配至原66个燃烧器 | 按温度、压力修正流量并确认各区空燃比 |
| 材料分区 | 方案按1100℃界线配置耐温材料等级 | 按实际取热区域温度校核材料、连接、支撑与密封 |
原系统继续承担供气切断、点火、火焰监测及原有燃烧安全保护;余热PLC承担送风机、冷热风调节、温压流量、主机保护和数据记录。取得原燃烧系统运行许可后投入余热供风,保留常温供风通路。
本地方案约定天然气节约率保底15%、设计目标20%,属于该单条窑项目的方案条件。新项目需复核冷却段热量、原供风、燃烧器允许温度和产品工艺后,再确认保证值及合同边界。
| 示例条件 | 15%节气情景 | 20%节气情景 |
|---|---|---|
| 基准6000m³/天、年生产330天 | 年节气约29.7万m³ | 年节气约39.6万m³ |
| 示例气价4.1元/m³ | 年燃气费毛节省约121.77万元 | 年燃气费毛节省约162.36万元 |
| 净收益口径 | 扣除新增电费、维护及其他运行费用 | 同样需扣除新增运行费用 |
该方案正常运行无需按定型机含油排风方式定期喷淋清洗。维护重点为通风、热风温度、密封和换热部件状态。检修前按现场程序断气、置换检测、降温并完成电气隔离;具体点检周期按调试后的实际运行状态确定。
不是。洁净空气和窑内气体隔离,回收的是热量,空气通过独立通道送到原空气总管。
这是主机出口目标;燃烧器入口还要经过冷热风调节和稳压,并受原燃烧器及部件允许温度限制。
两者工艺不同。陶瓷窑此方案以冷却段取热和洁净助燃空气预热为主,不应直接套用定型机含油排风的喷淋维护策略。
产品咨询